- 汽车水冷板真空钎焊超声检测:钎着率与内部缺陷分布
- IGBT功率模块超声检测:超声C扫描如何识别多层界面缺陷
- AI服务器液冷板水浸超声相控阵C扫描检测:真空钎焊缺陷与钎着率
- AI服务器液冷板检测-水浸超声相控阵验证钎焊质量
- 水浸超声C扫描成像-汽车液冷板焊接钎着率检测
- 一次看懂超声波扫描显微镜(SAM)原理
- 超声C-Scan如何发现内部质量缺陷
- 一颗MLCC,为什么也要“看见内部”?
- 从破坏到无损:制造质量检测方式如何不断进化?
- IGBT模块失效,可能不是突然发生
邮箱:
手机:13585625933
电话:021-54337983
地址:上海市奉贤区奉浦大道1599号上海交通大学国家大学科技园1号楼
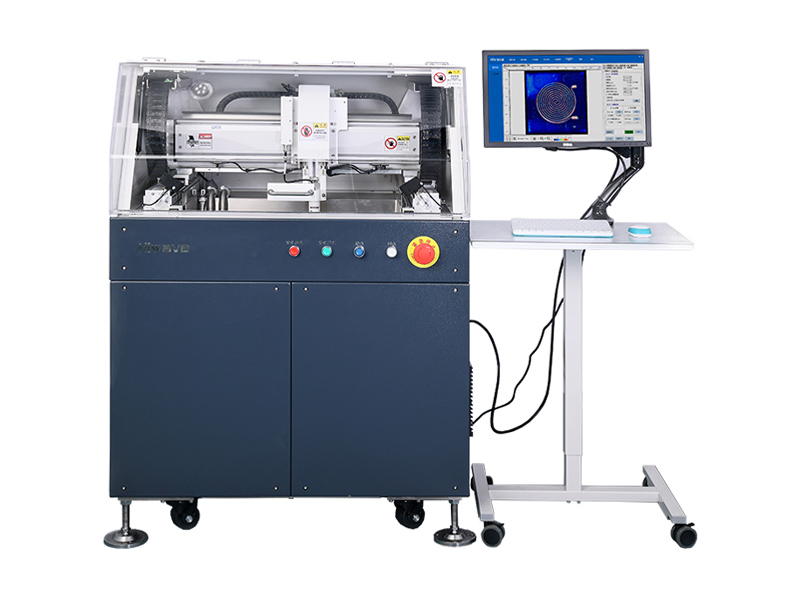
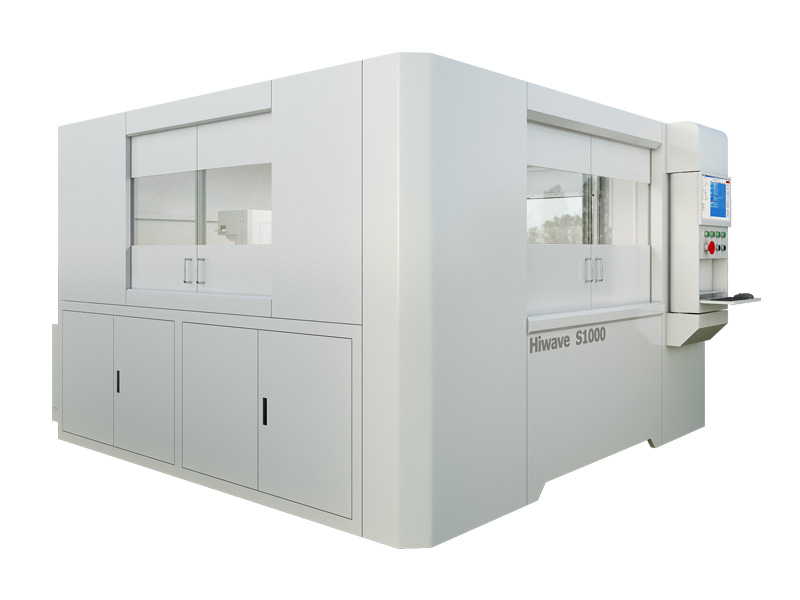
超声探伤无损检测溅射靶材
超声探伤是无损检测技术中应用*为广泛的一种方法, 相比于 X 射线探伤,涡流探伤、磁粉、渗透等方法来讲,其具有对人体与环境无害、灵敏度高、适用材料种类多等优点。超声检测简称 UT,主要利用超声波在材料中传播的特性来对材料中的不连续(即缺陷)进行判定,超声波是一种很强的能量, 其在材料中传播时会有一定的损失,当它在传播过程中遇到缺陷时(可以是气孔、夹渣、裂纹等)声阻抗发生了改变。溅射靶材主要应用于微电子半导体集成电路和 LCD 液晶显示行业的镀膜领域,高纯铝作为靶材的基材有着较高的要求,首先是纯度要在 4N6 甚至是 5N 或 5N5,才能满足 0.3um 以下集成电路布线宽度的要求,因基材只是靶材的一部分,基材和散热背板需要进行钎焊,以提升其在溅射过程中的散热效率。
因此基材与背板的钎焊质量的结合率好坏直接影响其散热效率,这就需要用到 C-scan 超声探伤系统进行缺陷率检测,通过 C-Scan 成像能清楚的发现未焊合部位的大小,位置,同时由于基材在靶材中的重要作用,对于基材内部的缺陷在后续靶材加工及溅射镀膜环节也是有着严 格的控制,高纯铝由于纯度高,铸造过程中的形核质点少, 因此晶粒比较粗大,而由于晶粒的直径大多小于超声波的波长,超声波在材料中传播时能量的衰减主要是散射的衰减, 散射的衰减又随着晶粒的增大而增大。

超声检测是一个非常复杂的一个技术,因为超声波看不见,摸不着,它从探头发出,经过透镜、耦合剂、进入材料内部、达到底部,再原路返回到探头的传播是一个复杂的路径, 尤其是在材料中受到晶粒、不同形状、类型的缺陷、以及上下表面粗糙度等的影响,其传播路径及方向会发生改变,同时,自然缺陷由于性质不同、大小不同、取向不同,因此其回波的幅度也不同。
- 上一篇:半导体封装工艺空洞和检测
- 下一篇:超声扫描显微镜对于铝合金钎焊液冷板应用
-
2026-09-08汽车水冷板真空钎焊超声检测:钎着率与内部缺陷分布
-
2026-09-04IGBT功率模块超声检测:超声C扫描如何识别多层界面缺陷
-
2026-08-25AI服务器液冷板水浸超声相控阵C扫描检测:真空钎焊缺陷与钎着率
-
2026-08-12AI服务器液冷板检测-水浸超声相控阵验证钎焊质量
-
2026-08-05水浸超声C扫描成像-汽车液冷板焊接钎着率检测
-
2026-07-29一次看懂超声波扫描显微镜(SAM)原理